








Wie die Beschickungsrate die Ausbeute in einer Aufbereitungsanlage beeinflusst
Die Aufgaberate hat einen direkten und häufig nichtlinearen Einfluss auf die Gewinnungsrate in einer Aufbereitungsanlage. Eine Erhöhung des Durchsatzes kann die Produktion steigern, jedoch nur solange der Trennkreislauf noch über ausreichende Verweilzeit, hydraulische Kapazität und Bettstabilität verfügt, um das Zielmineral abzuscheiden. Wird dieser Betriebsbereich überschritten, sinkt die Gewinnungsrate in der Regel, bevor der Bediener einen offensichtlichen mechanischen Ausfall feststellt.
Für einen Bediener lautet die praktische Frage nicht einfach, ob die Anlage mehr Tonnen pro Stunde aufnehmen kann. Entscheidend ist, ob die Aufbereitungsanlage dieses Material bei der erforderlichen Aufgabegröße, Schlammdichte, Wassermenge und dem erforderlichen Mineralaufschluss verarbeiten kann, ohne dass wertvolle Partikel die Trennstufe umgehen.
Warum höhere Aufgaberaten die Gewinnungsrate verringern können
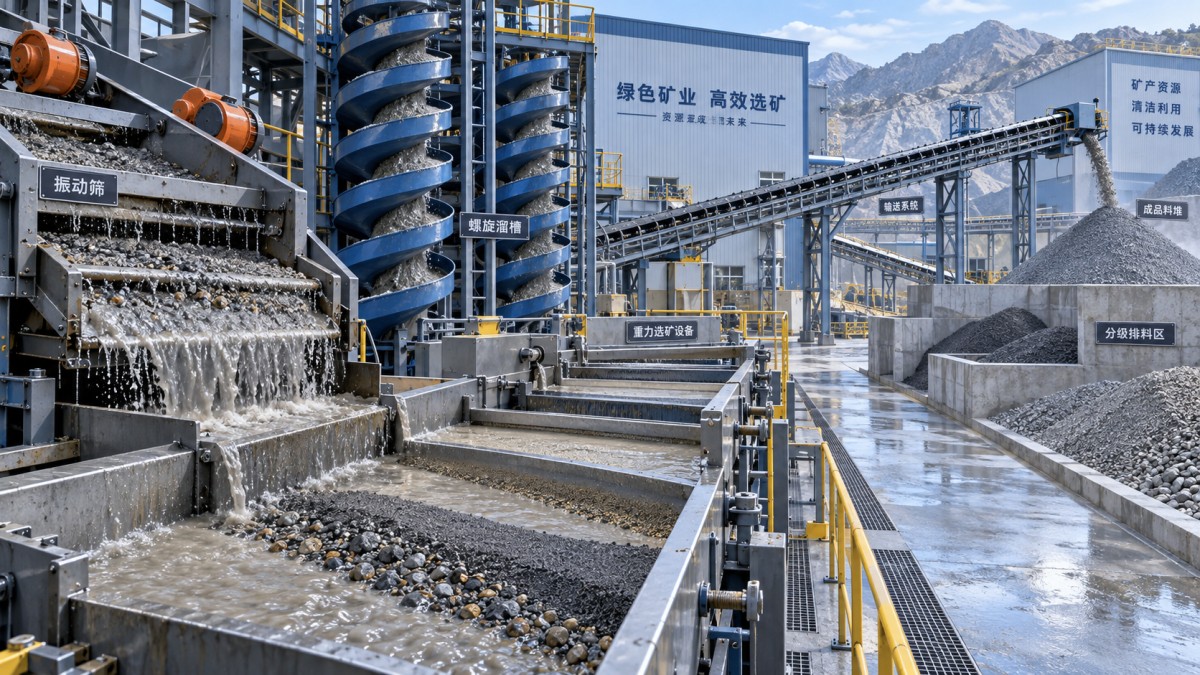
Jede Aufbereitungsanlage hat eine Arbeitskapazität. In Schwerkraftkreisläufen hängen Siebe, Setzmaschinen, Spiralen, Rinnen, Schütteltische, Zentrifugalkonzentratoren und ähnliche Geräte von einem kontrollierten Verhältnis zwischen Partikelmasse, Wasserfluss und verfügbarer Trennfläche ab. Eine höhere Aufgaberate verändert dieses Verhältnis.
Wenn die Feststoffbeladung zu stark ansteigt, wird die Schlammsschicht tiefer oder dichter, die Partikelbewegung wird weniger selektiv, und leichtere Gangart kann wertvolle Schwerminerale zusammen mit den Tailings austragen. Feingold, kleine Diamanten, Zirkon und andere freigesetzte Minerale hoher Dichte können besonders anfällig sein, wenn der Kreislauf überlastet ist. Größere Partikel können weiterhin in das Konzentrat gelangen, wodurch der irreführende Eindruck entsteht, dass die Gewinnungsrate akzeptabel bleibt, während feinere Wertminerale verloren gehen.
Eine Überbeschickung kann zudem die Turbulenz erhöhen. In einem Schwerkraftabscheider ist eine gewisse Bewegung erforderlich, um Partikel nach Dichte und Größe zu schichten. Übermäßiger Durchfluss oder eine ungleichmäßige Aufgabe können das Trennbett stören, bereits abgeschiedenes Material auswaschen und die für das Absetzen verfügbare Zeit verkürzen. Das Ergebnis kann ein höherer Tonnagewert bei geringerer Gewinnungsrate pro Tonne und einem niedrigeren insgesamt gewonnenen Wert sein.
Eine Erhöhung der Aufgaberate ist daher nur vorteilhaft, wenn der restliche Kreislauf sie aufnehmen kann. Dazu gehören Aufgabenvorbereitung, Klassierung, Wasserversorgung, Austragskapazität und Konzentratbehandlung. Ein Engpass vor oder nach dem Hauptabscheider kann ein scheinbar angemessenes Durchsatzziel undurchführbar machen.
Die Aufgaberate ist mehr als Tonnen pro Stunde
Bediener beschreiben die Aufgaberate häufig als einzelne Kennzahl, beispielsweise Tonnen pro Stunde. Diese Zahl ist wichtig, beschreibt jedoch nicht vollständig die Belastung, der eine Aufbereitungsanlage ausgesetzt ist. Eine Anlage kann dieselbe Trockentonnage erhalten und dabei unter sehr unterschiedlichen Trennbedingungen arbeiten.
- Partikelgrößenverteilung: Eine Aufgabe mit mehr Feinanteilen stellt den Abscheider vor wesentlich mehr zu verarbeitende Partikel. Feines Material kann Wasser verbrauchen, Siebe zusetzen, die Schlammviskosität erhöhen und die Möglichkeit zum Absetzen dichter Partikel verringern.
- Tongehalt: Ton verändert das Verhalten des Schlamms. Er kann feine Wertminerale an Gangart binden, Agglomerate bilden, die Siebeffizienz verringern und die Schwerkrafttrennung beeinträchtigen. Eine Rate, die bei sauberem Kies funktioniert, kann den Kreislauf überlasten, wenn tonreiches Material in die Aufgabe gelangt.
- Schlammdichte: Zwei Aufgaben mit identischer Tonnage können sehr unterschiedliche Wasser-Feststoff-Verhältnisse aufweisen. Ein übermäßig dichter Schlamm schränkt die Schichtung ein; ein zu stark verdünnter Schlamm kann die hydraulische Belastung erhöhen und Material zu schnell durchspülen.
- Gleichmäßigkeit der Aufgabe: Plötzliche Schübe sind oft schädlicher als eine konstante Rate nahe der Auslegungsgrenze. Ein für stabile Bedingungen eingestellter Abscheider kann nicht sofort auf einen großen Schwall aus grobem Kies, Ton oder Wasser reagieren.
- Mineralaufschluss: Eine Erhöhung der Aufgaberate gleicht unzureichend aufgeschlossenes Material nicht aus. Wenn wertvolle Minerale in Überkorn, Tonklumpen oder Verbundpartikeln eingeschlossen bleiben, kann die Trennstufe nicht zurückgewinnen, was nicht ausreichend freigelegt wurde.
Aus diesem Grund sollte ein Bediener die Gewinnungsrate sowohl mit der Trockenaufgaberate als auch mit dem Aufgabezustand vergleichen. Ein Rückgang der Gewinnungsrate nach einer Produktionsänderung kann eher durch schwierigeres Material als allein durch die Durchsatzkennzahl verursacht werden. Umgekehrt kann eine Anlage nach verbesserter Wäsche, Entschlämmung oder Klassierung eine höhere Rate tolerieren, weil der Abscheider eine sauberere, gleichmäßigere Aufgabe erhält.
Wie sich Überlastung zeigt, bevor Gewinnungsdaten sie bestätigen
Messungen der Gewinnungsrate sind unerlässlich, können jedoch erst erfolgen, nachdem wertvolles Material bereits verloren gegangen ist. Tägliche Betriebsanzeichen können darauf hinweisen, dass die Aufbereitungsanlage ihren effizienten Bereich überschreitet.
- Siebböden zeigen anhaltendes Verklemmen, Zusetzen oder übermäßigen Übertrag.
- Die Materialverteilung wird über eine Rinne, Setzmaschine, Spiralbank oder andere Trennfläche hinweg ungleichmäßig.
- Wassereinstellungen werden immer häufiger erforderlich, ohne dass ein stabiler Betrieb wiederhergestellt wird.
- Die Konzentratmasse steigt stark an, aber die Qualität des Endkonzentrats verbessert sich nicht.
- Tailings erscheinen gröber, dichter oder sichtbar reicher an Schwermineralen als unter stabilen Bedingungen.
- Leistungsaufnahme der Ausrüstung, Pumpendruck oder Sumpfstand werden unregelmäßig, weil der Kreislauf zyklisch statt gleichmäßig arbeitet.
Diese Signale beweisen nicht automatisch einen Verlust der Gewinnungsrate. Sie weisen jedoch darauf hin, dass Probenahme und Inspektion vorgezogen werden sollten. In vielen Anlagen ist die nützlichste Kontrolle ein zeitlich begrenzter, repräsentativer Vergleich von Aufgabe, Konzentrat und Tailings bei zwei kontrollierten Raten. Beim Vergleich sollten Wassereinstellungen, Siebzustand und Aufgabequelle so konstant wie möglich gehalten werden. Die gleichzeitige Änderung mehrerer Variablen erschwert die Interpretation des Ergebnisses.
Den nutzbaren Betriebsbereich ermitteln
Die beste Aufgaberate ist in der Regel ein Bereich und keine feste Maximalzahl. Innerhalb dieses Bereichs gewährleistet die Anlage eine stabile Trennung und erreicht zugleich ein praktikables Produktionsziel. Die obere Grenze sollte durch verifizierte Gewinnungsleistung festgelegt werden, nicht durch die maximale Rate, die Förderbänder, Pumpen oder Baggerausrüstung physisch liefern können.
Ein systematischer Ratentest kann unterhalb der erwarteten Grenze beginnen und dann in gemessenen Schritten erhöht werden. Bei jedem Schritt sollte sich der Kreislauf stabilisieren, bevor Proben genommen oder das Konzentratverhalten bewertet wird. Erfassen Sie Trockentonnen, Wasserverbrauch, Siebleistung, Schlammzustand, Abscheidereinstellungen, Konzentratmasse und Beobachtungen zu den Tailings. Wenn Laboranalysen oder eine mineralische Bilanzierung verfügbar sind, sollten sie zur Bestätigung der Betriebsentscheidung genutzt werden. Eine rein visuelle Prüfung ist insbesondere bei Feingold und feinen Schwermineralen unzuverlässig.
Durchsatzentscheidungen bei Bagger- und Seifenbetrieben
Bei der auf Baggerung basierenden Gewinnung beginnt die Kontrolle der Aufgaberate bei der Förderung ebenso wie in der Aufbereitungsanlage. Eimergeschwindigkeit, Baggertiefe, Kiesbeschaffenheit, Tongehalt und Wasserverfügbarkeit beeinflussen alle das Material, das zur Wasch- und Gewinnungsanlage gelangt. Eine Erhöhung der Förderrate kann mehr Rohmaterial zuführen, sie kann aber auch größere Schübe von Kies und Ton in den Sieb- und Schwerkraftkreislauf leiten.
Bei einem Eimerkettensystem sollte das Verhältnis zwischen Baggerkapazität und Kapazität der Aufbereitungsanlage als ein Gesamtsystem bewertet werden. Eine Einheit wie einEimerkettengold- und Diamantbagger kann mehrere Schwerkraftkonzentrationsstufen umfassen und auf eine erforderliche Tiefe und Produktionskapazität ausgelegt sein, doch die Nennkapazität allein garantiert nicht bei allen Lagerstätten dieselbe Gewinnungsrate. Tonreiche Wasserwege und sauberere Kieslagerstätten belasten die Wasch- und Trennabschnitte unterschiedlich.
Der Wasserverbrauch verdient die gleiche Aufmerksamkeit. Die Zugabe von Wasser kann den Transport und das Waschen des Materials unterstützen, doch ein uneingeschränkter Wasserfluss kann auch die Geschwindigkeit durch die Rückgewinnungsausrüstung erhöhen und feine Wertminerale in die Tailings austragen. Die richtige Einstellung hängt vom Abscheidertyp, der Aufgabegröße, der Feststoffdichte und dem Verhalten des Zielminerals ab. Bediener sollten mehr Wasser nicht als universelle Korrektur für eine steigende Aufgaberate behandeln.
Die Gewinnungsrate sollte das Produktionsziel bestimmen
Eine Aufbereitungsanlage, die weniger Tonnen bei einer konstant höheren Gewinnungsrate verarbeitet, kann mehr vergütbares Mineral liefern als ein Kreislauf, der bis zu seiner maximalen mechanischen Kapazität belastet wird. Die relevante Kennzahl ist der über den Betriebszeitraum gewonnene Wert und nicht der Durchsatz allein. Dies ist besonders wichtig, wenn der Aufgabengehalt schwankt, weil ein kleiner Gewinnungsverlust bei höhergradigem Material den Nutzen zusätzlicher Tonnen überwiegen kann.
Die Betriebsdisziplin ist einfach: Stabilisieren Sie die Aufgabe, ermitteln Sie den Gewinnungsbereich bei mehreren kontrollierten Raten, überwachen Sie die Tailings bei jeder Änderung der Bedingungen und behandeln Sie Ton, Feinanteile, Wasserbilanz und Aufgabeschübe als Teil der Entscheidung über die Aufgaberate. Sobald diese Bedingungen kontrolliert werden, wird die Durchsatzerhöhung zu einer abgewogenen Produktionsentscheidung statt zu einem Risiko für die Gewinnungsrate.
